


জটিল বাঁকা সারফেস স্ট্যাম্পিং ডাইসের জন্য গঠন প্রক্রিয়ার অপ্টিমাইজেশন অন্বেষণ
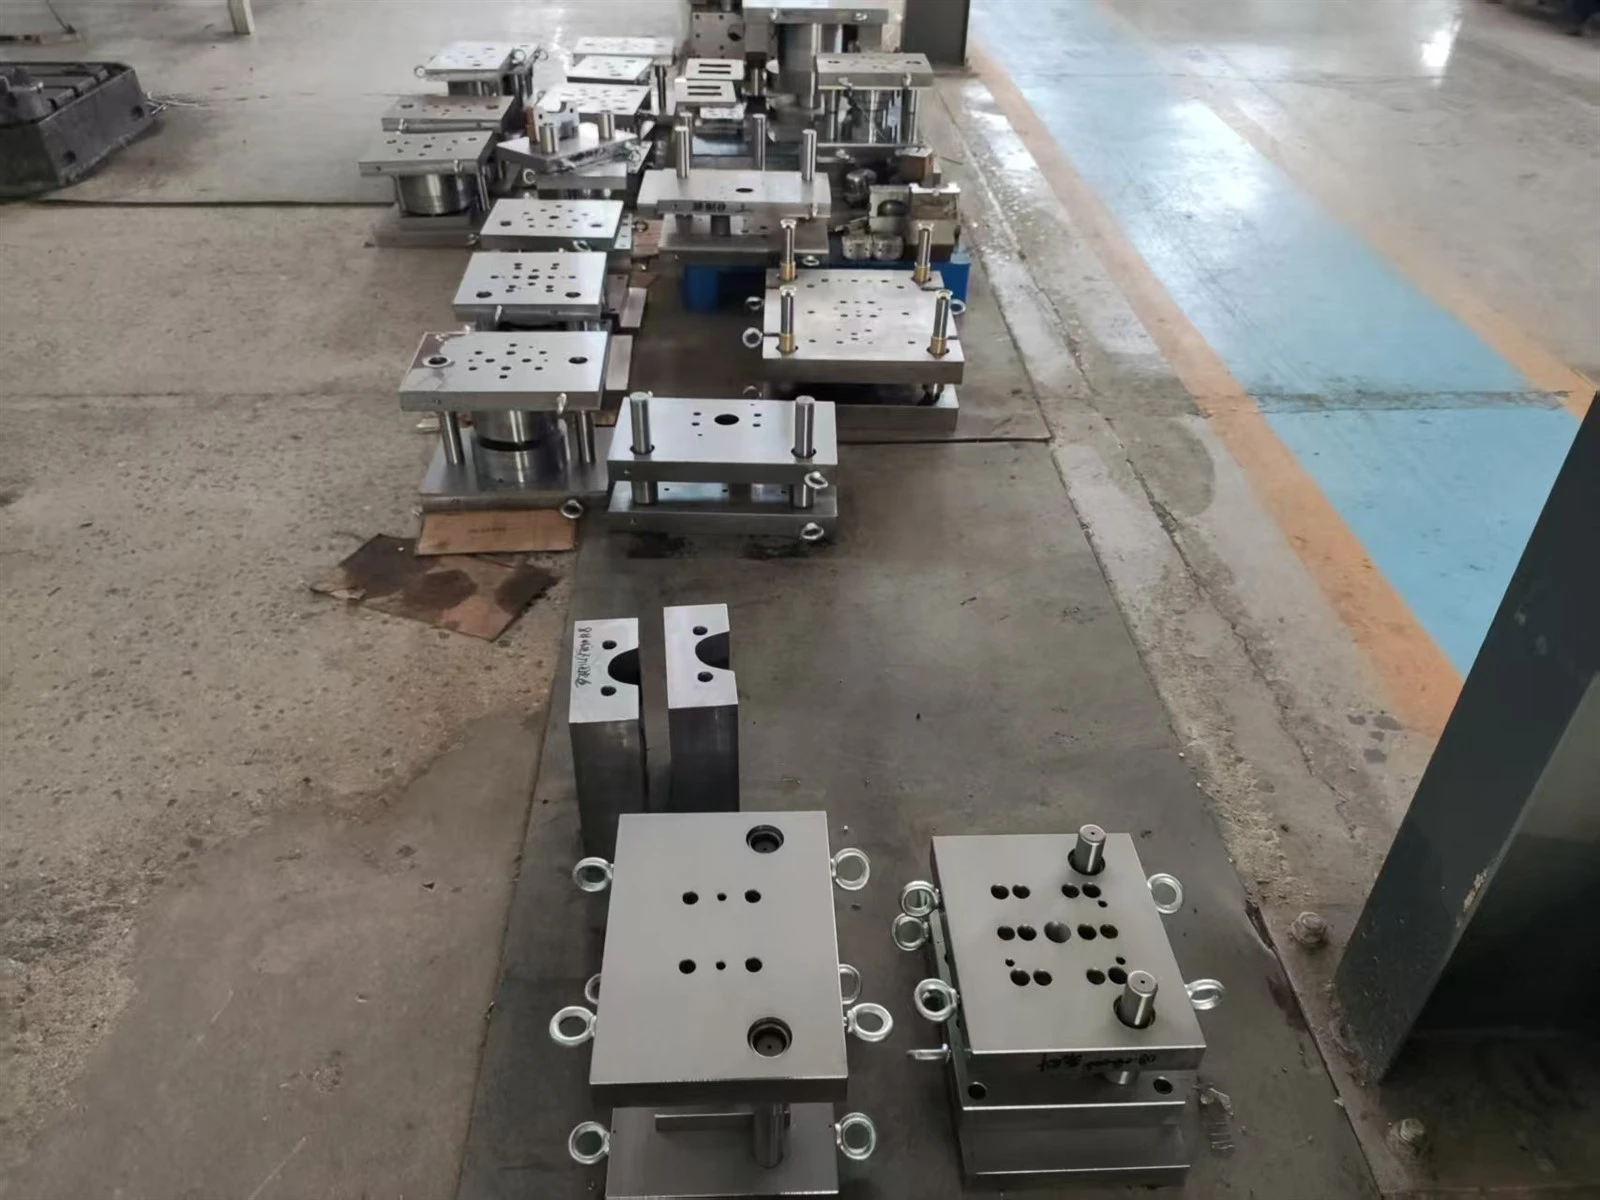
I. জটিল বাঁকা সারফেস স্ট্যাম্পিংয়ের জন্য গঠন প্রক্রিয়ার বৈশিষ্ট্যগুলি মারা যায়
জটিল বাঁকা পৃষ্ঠের স্ট্যাম্পযুক্ত অংশগুলি বড় বক্রতার বৈচিত্র্য এবং প্রাচীরের বেধের বিচ্যুতি 0.1 মিমি-এর কম বা সমান। গঠন প্রক্রিয়ার সময় স্ট্রেস ঘনত্ব সহজেই ঘটে, যার ফলে বলি, ফাটল এবং স্প্রিংব্যাকের মতো ত্রুটি দেখা দেয়। গঠন প্রক্রিয়া উপাদানের প্লাস্টিকের বিকৃতির উপর নির্ভর করে এবং উল্লেখযোগ্যভাবে উপাদান বৈশিষ্ট্য, ডাই স্ট্রাকচার এবং প্রক্রিয়া পরামিতি দ্বারা প্রভাবিত হয়। গঠিত অংশের গুণমান নিশ্চিত করতে সুনির্দিষ্ট প্রক্রিয়া নকশা এবং পরামিতি নিয়ন্ত্রণ প্রয়োজন।
২. জটিল বাঁকা সারফেস স্ট্যাম্পিং গঠন প্রক্রিয়ার জন্য অপ্টিমাইজেশন কৌশল
1. সুনির্দিষ্ট ডাই স্ট্রাকচার ডিজাইন: ফিনিট এলিমেন্ট অ্যানালাইসিস (এফইএ) স্ট্যাম্পিং প্রক্রিয়া অনুকরণ করতে ব্যবহৃত হয়, ডাইয়ের বিভিন্ন অংশের চাপ এবং বিকৃতি বিশ্লেষণ করে বলি এবং ফাটলের মতো ত্রুটির পূর্বাভাস দিতে। জটিল বাঁকা পৃষ্ঠগুলির জন্য, 2-4টি গঠনের পর্যায়গুলি ডিজাইন করা হয়েছে, প্রতিটি পর্যায়ের বিকৃতি উপাদানের উৎপাদন শক্তির 60%-80% এর মধ্যে নিয়ন্ত্রিত হয়। বিকৃতির যুক্তিসঙ্গত বন্টন প্রতিটি গঠনের ধাপের অসুবিধা হ্রাস করে, নিশ্চিত করে যে প্রতিটি গঠনের ধাপ উপাদানের সহনশীলতার সীমার মধ্যে রয়েছে. 1. চাপের ঘনত্ব কমাতে 0.3-0.8 মিমি একটি আর্ক ব্যাসার্ধের সাথে ছাঁচের গহ্বরের পৃষ্ঠের রূপান্তরকে অপ্টিমাইজ করুন; 1-1.5 মিমি প্রস্থ এবং 0.2-0.3 মিমি গভীরতার সাথে বাতাসের বুদবুদ এবং গঠনের সময় বিষণ্নতা প্রতিরোধ করার জন্য venting grooves যোগ করুন।
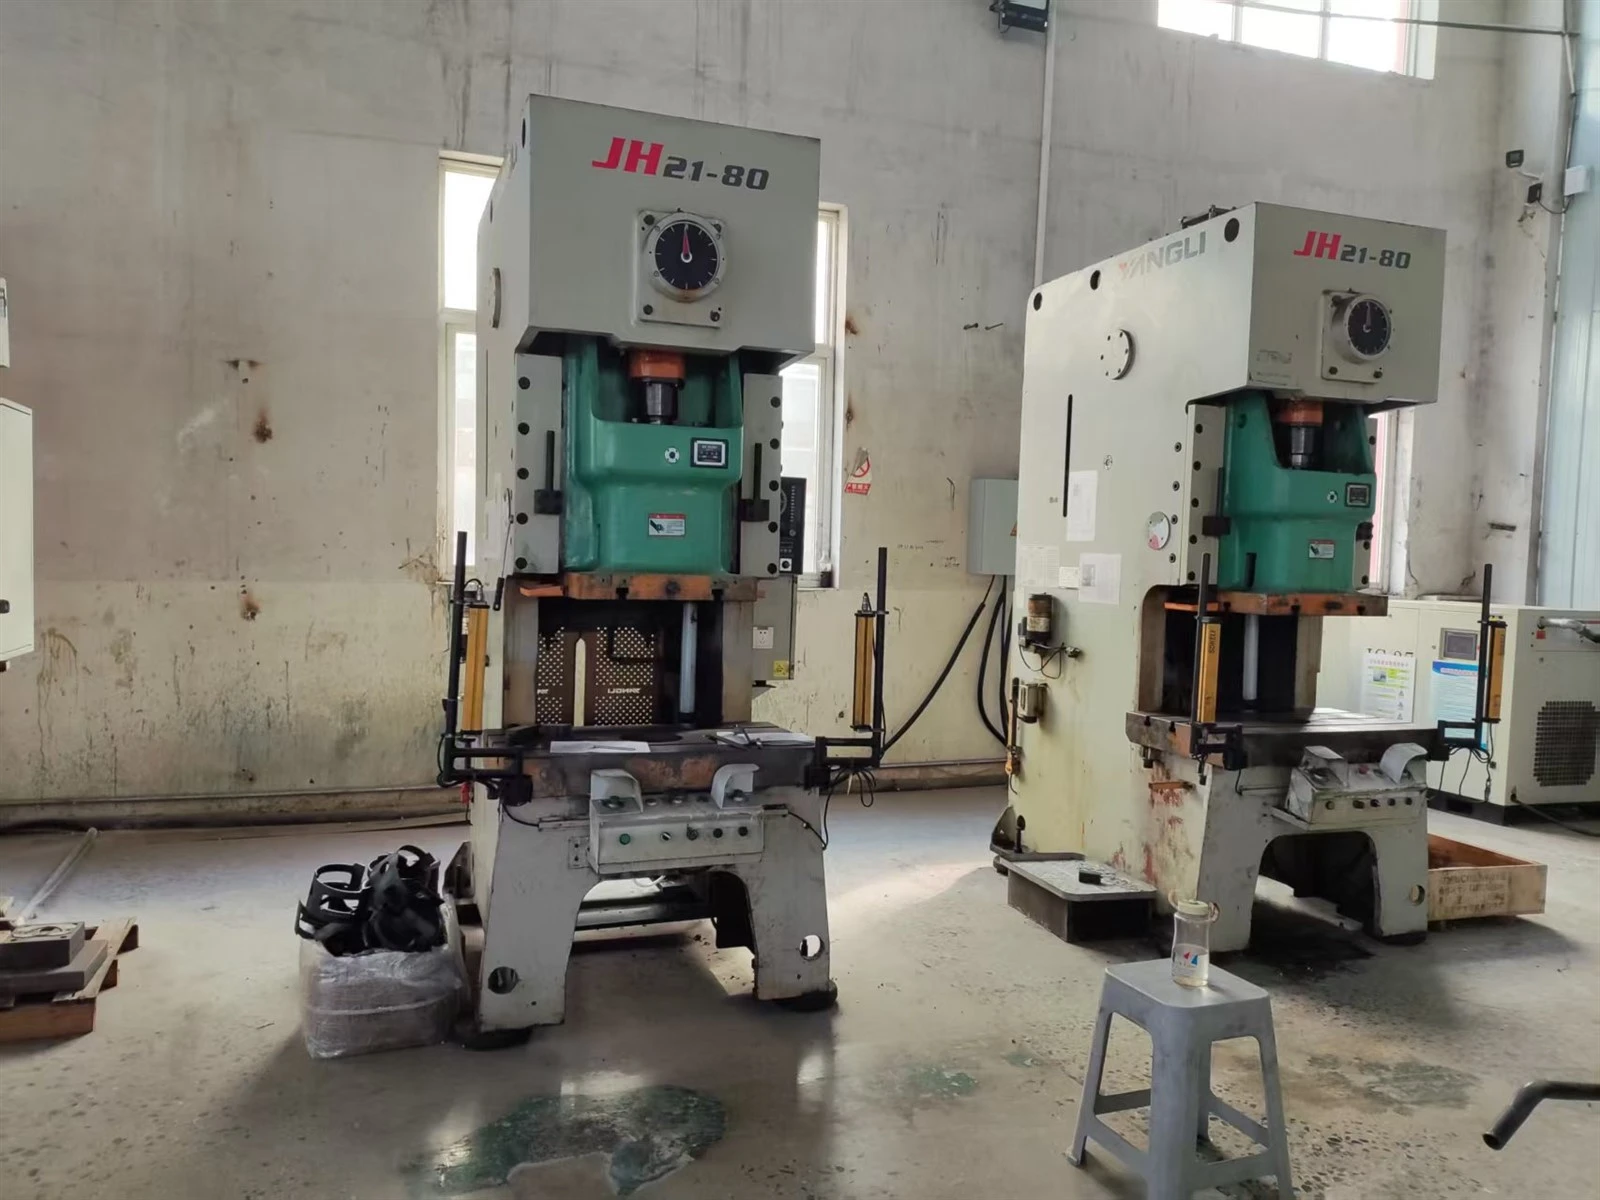
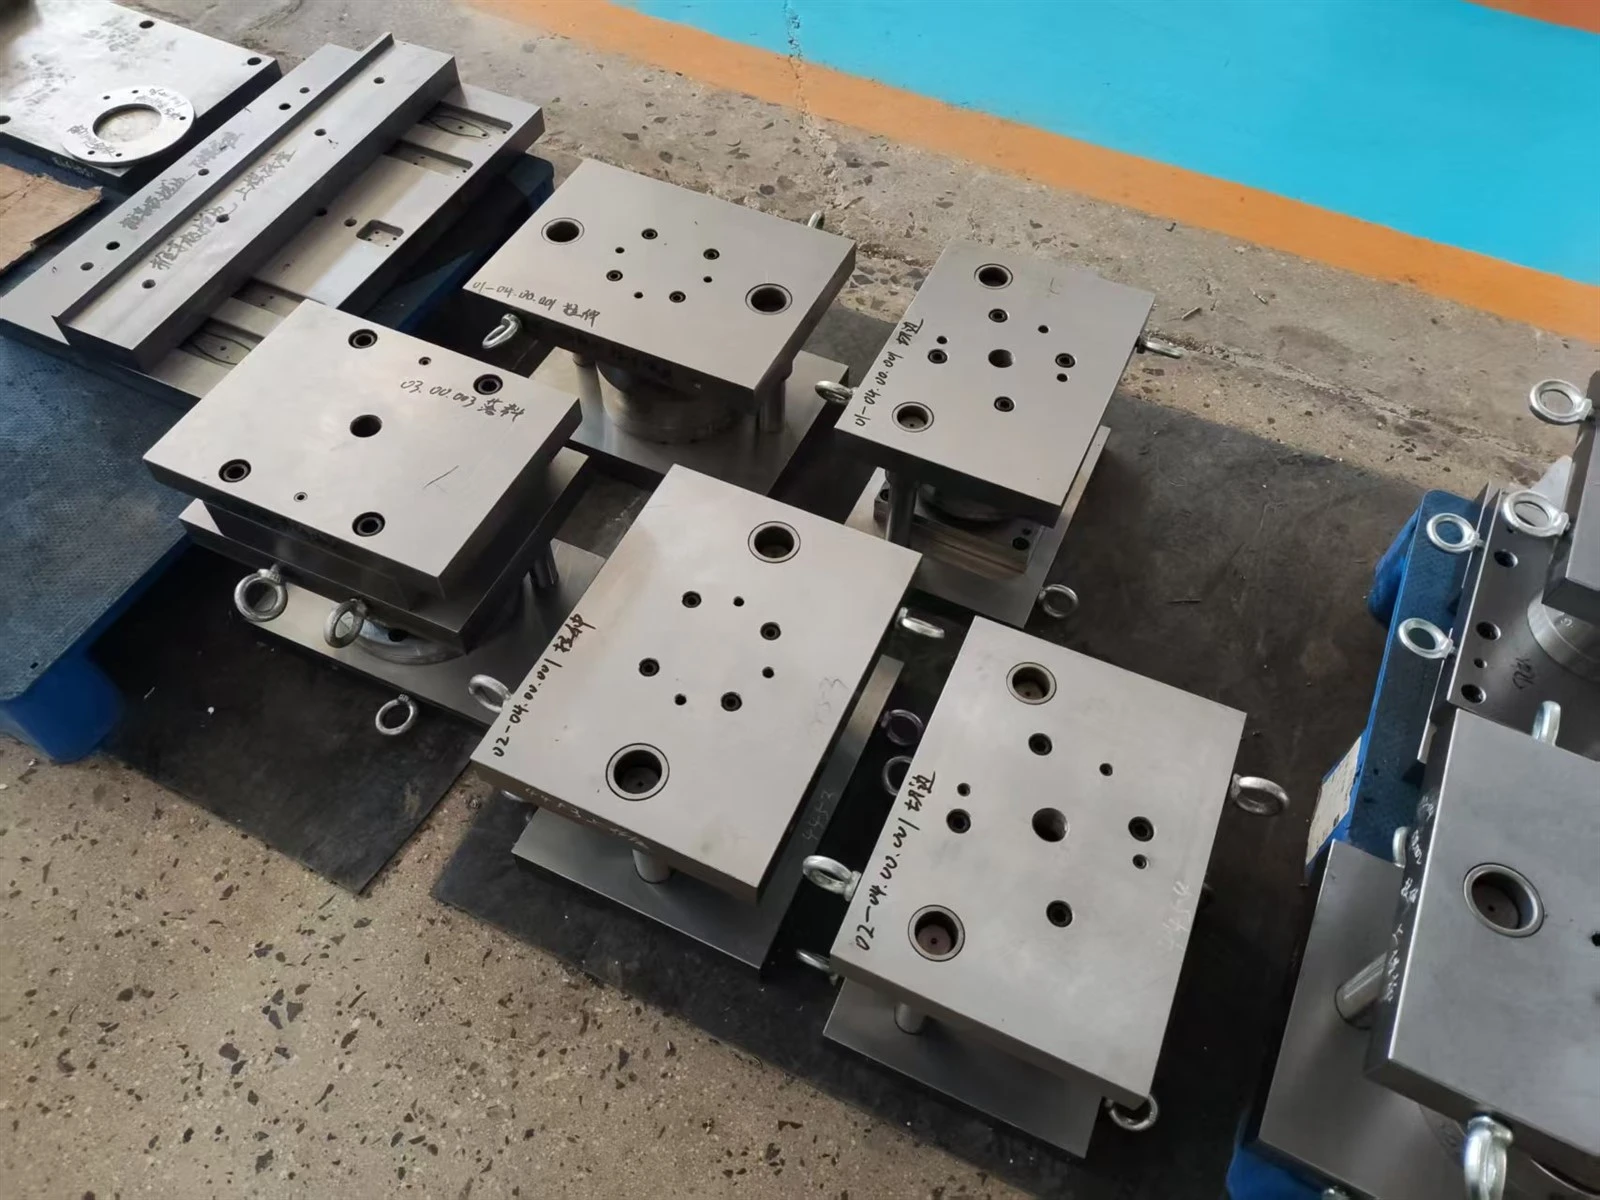
2. উপযুক্ত প্রক্রিয়া পরামিতি নির্বাচন করুন: উপাদান বৈশিষ্ট্য (যেমন, উচ্চ-শক্তি ইস্পাত, অ্যালুমিনিয়াম খাদ) উপর ভিত্তি করে পরীক্ষা এবং সিমুলেশনের মাধ্যমে প্রক্রিয়া পরামিতিগুলি সামঞ্জস্য করুন। উত্পাদন দক্ষতা এবং স্থায়িত্ব গঠনের ভারসাম্য বজায় রাখতে 15-30 বার / মিনিটে গঠনের গতি নিয়ন্ত্রণ করুন; উপাদান বেধ এবং প্রসার্য শক্তি অনুযায়ী স্ট্যাম্পিং চাপ সেট করুন, একটি ত্রুটি ±5% এর বেশি নয়। স্ট্যাম্পিং চাপের সুনির্দিষ্ট নিয়ন্ত্রণ উপাদান স্প্রিংব্যাক কমাতে পারে, স্প্রিংব্যাক ত্রুটি ±0.03 মিমি এর মধ্যে নিয়ন্ত্রিত হয়; অমসৃণ বিকৃতি এড়াতে 0.1 মিমি-এর কম বা সমান বিচ্যুতি সহ, অংশ গঠনের প্রয়োজনীয়তা অনুসারে ছাঁচ বন্ধের উচ্চতা সামঞ্জস্য করুন।
3. তৈলাক্তকরণ ব্যবস্থা অপ্টিমাইজ করুন: তৈলাক্তকরণ কার্যকারিতা নিশ্চিত করতে পরিবেশ বান্ধব জল{1}}ভিত্তিক লুব্রিকেন্ট (তেলের পরিমাণ 5% এর কম বা সমান) বা কঠিন লুব্রিকেন্ট (গ্রাফাইট, PTFE) অগ্রাধিকার দিয়ে জটিল বাঁকা পৃষ্ঠ স্ট্যাম্পিংয়ের জন্য একটি বিশেষ লুব্রিকেন্ট ব্যবহার করুন।
4. স্বয়ংক্রিয় স্প্রে করার পদ্ধতি গৃহীত হয়, লেপ সমানভাবে ছাঁচের গহ্বর এবং উপাদান পৃষ্ঠে প্রয়োগ করা হয়, 0.01-0.02 মিমি একটি আবরণ পুরুত্ব অর্জন করে। ক্রমাগত স্ট্যাম্পিংয়ের সময়, ঘর্ষণ প্রতিরোধ ক্ষমতা কমাতে, ছাঁচের পরিধান কমাতে, এবং স্ক্র্যাচ এবং নিক থেকে মুক্ত, স্ট্যাম্প করা অংশগুলির জন্য 0.8μm এর চেয়ে কম বা সমান পৃষ্ঠের রুক্ষতা নিশ্চিত করতে লুব্রিকেন্ট প্রতি 40-60 টুকরা পূরণ করা হয়।

5. উন্নত উপকরণ এবং তাপ চিকিত্সার প্রক্রিয়াগুলি নিযুক্ত করা হয়: ছাঁচ খোঁচা এবং ডাই এবং ক্যাভিটিগুলি H13 বা SKD11 উচ্চ-শক্তির অ্যালয় ইস্পাত দিয়ে তৈরি, ভ্যাকুয়াম নিভে যাওয়া এবং গভীর ক্রায়োজেনিক চিকিত্সা চলছে৷ নিভে যাওয়ার তাপমাত্রা হল 1050-1080 ডিগ্রী, 2-3 ঘন্টা ধরে রাখা হয় এবং 200-220 ডিগ্রীতে টেম্পার করা হয়, HRC58-62 এর কঠোরতা অর্জন করে। এটি ছাঁচের পরিধান প্রতিরোধ ক্ষমতা এবং শক্তি বাড়ায়, 500,000 চক্রের চেয়ে বেশি বা সমান পরিষেবা জীবন নিশ্চিত করে। ছাঁচের মূল স্ট্রেস বহনকারী অংশগুলিকে আয়ন নাইট্রাইডিং বা টিআইএন আবরণ দিয়ে চিকিত্সা করা হয়, যার নাইট্রাইডিং স্তরের পুরুত্ব 0.15-0.3 মিমি এবং একটি আবরণের পুরুত্ব 0.005-0.01 মিমি, ছাঁচের পরিধান এবং বিকৃতি হ্রাস করে এবং স্থিতিশীল গঠনের সঠিকতা বজায় রাখে।
আমাদের সাথে যোগাযোগ করুন
পরামর্শ হটলাইন:+86 15930861038
Whatsapp:15930861038
ইমেইল:dongfangmould@aliyun.com
পরিষেবা প্রতিশ্রুতি: 12 ঘন্টার মধ্যে অনুসন্ধানের উত্তর দিন; যোগ্য গ্রাহকদের জন্য বিনামূল্যে ছাঁচ নকশা অপ্টিমাইজেশান প্রদান.
হেংশুই ডংমো প্রিসিশন মেটাল প্রোডাক্টস কোং, লি
গরম ট্যাগ: কাস্টম স্বয়ংচালিত শরীরের ধাতব অংশ মুদ্রাঙ্কন মেশিন মুদ্রাঙ্কন ডাই, চীন, সরবরাহকারী, নির্মাতারা, কারখানা, কিনতে, মূল্য, চীনে তৈরি


